
blog
AIブログ
製造業DXとは?わかりやすく解説!
文:クリスタルメソッド編集部 監修:河合 継(代表取締役)
製造業のDX(デジタルトランスフォーメーション)は、工場の生産現場から設計・品質管理・サプライチェーンに至るまでデジタル技術を浸透させ、業務プロセスそのものを変革する取り組みです。単なるIT化やシステム導入にとどまらず、企業文化や組織の意思決定の仕方まで含めた抜本的な変革を指します。本記事では、製造業DXがもたらす具体的な価値・代表的な技術・国内大手企業の事例・推進上の課題と解決策を、2026年時点の視点でわかりやすく解説します。
この記事の要点
- 製造業DXとは:デジタル技術とデータで、生産現場から設計・調達・物流・販売までを変え、競争力を高めること
- IT化との違い:IT化は業務の置き換え(手段)、DXは業務・組織・ビジネスモデルの変革(目的)
- 始め方:課題とデータを棚卸しし、効果が見えやすい1工程でPoCを行ってから横展開する
製造業DXとは何か――定義と背景
製造業DXとは、製造業界においてデジタル技術の浸透によって社内環境の改善・最適化を行い、ビジネスモデルや競争優位性そのものを変革することです。経済産業省のデジタルガバナンス・コードが示すDXの定義「データとデジタル技術を活用して、製品・サービス・ビジネスモデルを変革するとともに、業務・組織・プロセス・企業文化を変革し競争上の優位性を確立すること」がそのまま製造業にも適用されます。
製造業でDXが急速に注目されるようになった背景には、複合的な構造変化があります。まず労働人口の減少です。熟練技術者の高齢化・退職が進む中で、現場ノウハウの継承が難しくなっています。次に国際競争の激化です。アジア諸国との価格競争に加え、欧米ではインダストリー4.0やスマートファクトリー化が進んでおり、デジタル対応の遅れは競争力低下に直結します。さらに昨今の国際情勢による原油高騰・半導体不足・サプライチェーン寸断といった外部リスクが製造業の構造転換の必要性を加速させています。
これらの課題を解決する手段として、IoT・AI・デジタルツイン・クラウド・ロボティクスといった技術を組み合わせた製造業DXへの関心が急速に高まっています。
製造業のほかではどんなDXが進んでいるかは、業界別DXの事例と推進ポイントで解説しています。
製造業DXとIT化・デジタル化の違い
「製造業 DX」と調べる人が最初につまずくのが、IT化・デジタル化・スマートファクトリーとの違いです。一言でいえば、IT化は手段、DXは変革そのものです。デジタル化の段階は次の3つに分けて考えると整理できます。
| 段階 | 目的 | 製造業での例 | 変わるもの |
|---|---|---|---|
| デジタイゼーション(アナログ情報のデジタル化) | 紙・口頭の情報をデータにする | 紙の作業日報や検査記録を電子化する | 記録の方法 |
| デジタライゼーション(業務プロセスのデジタル化) | 特定の業務を効率化する | 製造実行システム(MES)で工程の実績を自動収集する | 業務の進め方 |
| DX(デジタルトランスフォーメーション) | データを使って競争力そのものを高める | 稼働データから不良や故障の予兆を捉え、設計・調達・保全・販売まで一体で見直す | 業務・組織・ビジネスモデル |
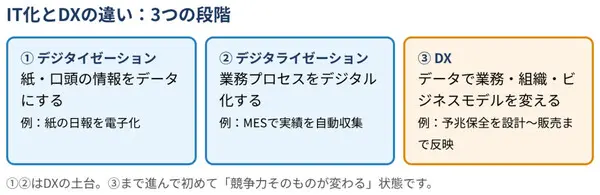
スマートファクトリーやIoT化は、DXを実現する手段の一つです。工場のセンサーを増やして「見える化」しただけでは、データを意思決定や改善に使わない限りDXとは言えません。
次に読む:製造業の事務系業務でRPAとは何?
製造業DXで取り組む領域:エンジニアリングチェーンとサプライチェーン
経済産業省の2020年版ものづくり白書は、製造業の連鎖を2つに分けて整理しています。製品や生産技術のデータはこの2つのチェーンを流れ、結びついて付加価値を生みます(出典:2020年版ものづくり白書 第1部第1章第3節、2026年10月29日確認)。
| チェーン | 範囲 | 白書が挙げるソリューション例 |
|---|---|---|
| エンジニアリングチェーン | 研究開発-製品設計-工程設計-生産 | R&D支援、企画支援、設計支援(モデルベース開発など) |
| サプライチェーン | 受発注-生産管理-生産-流通・販売-アフターサービス | 共同受注、技能継承、物流最適化、販売予測、予知保全、遠隔保守 |
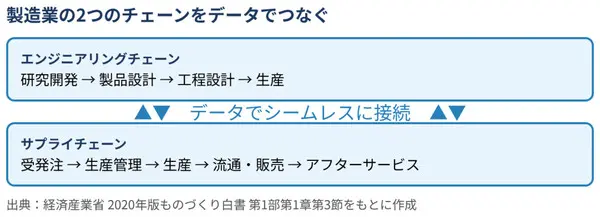
白書は「最も重要なのは、2つのチェーンをシームレスにつなぐこと」だとしています。つなぐことで生産最適化やマスカスタマイゼーションが可能になり、サービタイゼーション(モノ売りからサービスへ)のような新しい事業設計もしやすくなります。部分的な工程改善にとどまらず、設計から保守までのデータをつなぐ発想が、IT化との分かれ目です。
日本の製造業DXの現状:データ活用の遅れと「2025年の崖」
DXの必要性は広く知られていますが、現場のデータ活用は進んでいるとは言えません。同じ白書が引用する調査(三菱UFJリサーチ&コンサルティング、2019年12月)では、生産プロセスに関する設備の稼働状況などのデータ収集を行っている国内製造業の割合は51.0%で、前年(2018年12月)の58.0%から7ポイント減っていました。また、販売後の製品の動向や顧客の声を設計開発や生産改善に活用している企業は、前回(2017年度)の15.8%から8.4%に減っています。いずれも調査時点が2019年である点にご注意ください。
より新しい2025年版ものづくり白書(第2章第3節、「ものづくり産業におけるDXと人材育成に関する調査」)では、デジタル技術の導入・活用に期待する効果として「作業負担の軽減や作業効率の改善」「品質の向上」「生産体制の安定(設備や装置の安定稼働など)」の順に回答が多くなっています。導入にあたって実施した事項では「費用対効果の検討」を多くの企業が行っており、従業員数の少ない企業ほど実施率が低い項目があることも示されています(出典:2025年版ものづくり白書 第2章第3節、2026年10月29日確認)。
もう一つ、製造業を含む日本企業のDXを語るうえで欠かせないのが「2025年の崖」です。経済産業省のDXレポート(2018年)は、既存システムが事業部門ごとに作られて複雑化・ブラックボックス化したままでは、DXが実現できないだけでなく、2025年以降に最大で年間12兆円(当時の約3倍)の経済損失が生じる可能性があると示しました(出典:経済産業省 DXレポート サマリー、2026年10月29日確認)。これは将来の可能性を示した予測で、実際に生じた損失額ではありません。工場でも、MES・ERP・PLCなどが部門ごとに乱立してデータがつながらない状態は、この問題と同じ構造です。
なぜ今DXが必要か:事業環境の不確実性
2020年版ものづくり白書は、データ収集・活用の取り組みに足踏み感が見られるうえ、新型コロナウイルス感染症の感染拡大をはじめとする不確実性の高まりもあって、今後の投資が停滞することが懸念されると指摘しました(出典:2020年版ものづくり白書 第1部第3章第1節、2026年10月29日確認)。感染症や災害、国際情勢の変化で部品の調達や生産が止まりかねない状況では、現場の状況をデータで素早くつかみ、調達先や生産計画を見直せるかどうかが競争力を左右します。2025年版ものづくり白書も、サプライチェーン全体を可視化してデータ連携で最適化する取り組みは、グローバルなサプライチェーンの強靱化にも資すると述べています(出典:2025年版ものづくり白書 第1章第4節、2026年10月29日確認)。
数字で見る製造業DXの現状(公式資料)
| 指標 | 数値 | 出典と調査時点 |
|---|---|---|
| 生産プロセスの設備稼働状況などのデータを収集している製造業の割合 | 51.0%(前年の58.0%から7ポイント減) | 2020年版ものづくり白書が引用する調査(2019年12月) |
| 販売後の製品の動向や顧客の声を設計開発・生産改善に活用している企業の割合 | 8.4%(前回2017年度は15.8%) | 同上 |
| 既存システムの複雑化・ブラックボックス化を放置した場合の経済損失 | 2025年以降、最大で年間12兆円(当時の約3倍)の可能性 | 経済産業省 DXレポート(2018年) |
| IT人材の不足 | 2015年に約17万人、2025年には約43万人まで拡大すると想定 | 経済産業省 DXレポート(2018年) |
| DXに取り組んでいる企業の割合(全業種) | 日本69.3%(2021年度調査の55.8%から13.5ポイント増)、米国77.9% | IPA「DX白書2023」日米企業アンケート(2022年度調査) |
| 全社戦略に基づいてDXに取り組んでいる割合(全業種) | 日本54.2%、米国68.1%(13.9ポイントの差) | 同上 |
| DXで「成果が出ている」と答えた企業の割合(全業種) | 日本58.0%(2021年度調査は49.5%)、米国89.0% | 同上 |
| デジタル技術を活用する上での課題(ものづくり企業) | 上位3つは、導入のノウハウ不足、先導的な役割を果たす人材の不足、導入の予算不足(デジタル技術活用企業1,988社・未活用企業1,490社のどちらでもこの順) | 2021年版ものづくり白書が引用するJILPT調査(2021年5月) |
2021年・2022年度の調査値では、日本はDXに「取り組む企業」の割合では米国に近づいた一方、全社戦略に基づく取り組みと成果の実感では差が残ることが読み取れます。IPAの日米比較は製造業に限らない全業種の調査(日本標準産業分類の19種類)なので、製造業だけの数字ではありません。製造業に限った最新の取り組み状況は、上で紹介した2025年版ものづくり白書の調査をご覧ください。ものづくり白書2021の調査では、デジタル技術の活用の入口で「ノウハウ・人材・予算」の不足が課題になっていました。出典(2026年10月29日確認):IPA プレス発表「DX白書2023」、DX白書2023 PDF、2021年版ものづくり白書 第1部第2章(図216-1)。
いずれも調査時点が古い数値を含むため、自社の状況を判断する材料ではなく「国が問題として認識してきた規模感」として読んでください。
製造業DXで得られる効果:デジタルツイン・生産管理・外観検査
製造業DXの核となる概念がデジタルツインです。リアルタイムの工場の状況をデジタル空間に忠実に再現し、現実と並行して動く「仮想の工場」を構築します。UnityやUnreal Engineなどのゲームエンジンと3D設計データ・IoTセンサーデータを統合することで実現され、AIやIoTの発達によって製造業以外の業界でも活用が始まっています。このデジタルツインを基盤として、以下に示す複数の価値が生まれます。
工場を3Dで再現し生産ラインを最適化する
バーチャル空間に工場を3Dで再現すると、現場にいなくてもリアルタイムの稼働状況をデジタル上で把握できます。製造ライン全体を俯瞰できるため、従来は現場感覚に頼っていたボトルネックの特定や工程改善を、客観的なデータドリブンの視点で行えるようになります。
従来の机上シミュレーションと比較して現実に忠実な再現が可能なため、新製品の開発・試作工程をバーチャル空間で先行実施でき、実物試作のコストと時間を大幅に削減できます。また、工場現場のリアルタイムデータをAIが解析することで業務の継続的な最適化が図られます。過去の稼働データと現在の状態を照合することで、設備の異常を事前に検知し、故障が発生する前に保全処置を打つ予知保全(プレディクティブメンテナンス)も実現します。
実際の導入では、設備の振動センサーや電流センサーのデータをリアルタイムで収集し、正常状態からの逸脱を検知する異常検知AIや異音検知AIの実装が進んでいます。機械が発する音の周波数パターンをAIが学習することで、熟練技術者の「聴いて気づく」感覚をデジタルで再現し、設備保全の精度と対応速度を高めることが可能です。
生産管理をAIでデジタル化する
大規模な製造ラインでは、部署間をまたぐ情報の断絶が非効率な意思決定を生み出し、生産上の無駄(ムダ・ムラ・ムリ)の温床になります。AIによる生産管理システムはこの問題を解消します。
AI生産管理の核となる機能は需要予測と生産計画の自動最適化です。受注データ・販売実績・在庫状況・季節変動といった多変量データをAIが継続的に学習することで、消費者需要の変化に即応した最適な生産量・生産タイミングの計画立案が可能になります。データが蓄積されるほど予測精度が上がる点が特徴です。
また、製品がどの工程でどのような処理を受けたかを記録・追跡するトレーサビリティシステムもAIで高度化されています。原材料から完成品・出荷先まで一気通貫で追跡できることで、万一の品質不具合発生時の原因特定や迅速なリコール対応が可能になるほか、食品・医薬品・自動車部品など安全性が重視される業種では規制対応の観点でも不可欠な機能です。
AI外観検査による品質管理の高度化
AIによる製品検査(外観検査)は、製造業DXの中でも導入実績が最も豊富な領域の一つです。従来、熟練作業員の目視に依存していた検品工程を、カメラ画像とAI画像処理技術が代替します。
具体的には、製品表面の傷・汚れ・変形・色むらといった外観上の不良を高速かつ高精度で検出します。光の反射を利用した照明設計と組み合わせることで、肉眼では識別困難なレベルの微細な欠陥も検知できます。様々な角度・方向から光を照射し、陰影パターンの変化をAIが解析する手法は、平面的な外観だけでなく表面の凹凸や立体的な形状異常の検出にも対応します。
衣料品・繊維製品の製造現場では、糸のほつれや織り目の乱れといった微細な不良をAIが自動検出する取り組みも実用化されています。従来は検査員の経験と注意力に依存していた工程ですが、AIは疲労なく一定の精度で検査を継続できるため、検査漏れの解消・品質安定性の向上に直結します。
AI外観検査がもたらす効果は人材不足への対応にとどまりません。人手による検査は、検査員の体調・経験・注意力によって結果がばらつく「品質のゆらぎ」を内包しています。AIはこのばらつきを排除し、24時間安定した検査品質を担保します。夜間・休日を含む連続運転が可能な点も、生産性向上に直結する利点です。
AI外観検査を支える撮影条件最適化技術
AI画像解析の精度は、入力となる画像の品質に大きく左右されます。どれほど優れたAIモデルを構築しても、ブレ・ノイズ・露出不足といった低品質な画像では性能を発揮できません。とりわけ微細な欠陥・ほこり・シミの検出を対象とする場合、照明条件・焦点距離・シャッタースピード・画角などの撮影パラメータを最適化することが不可欠です。
従来の撮影条件最適化技術は主に一般的な画像品質の向上を目的としており、微細な判別対象の画像解析精度向上に特化した技術は長らく空白域でした。この課題に対しては、欠陥・ほこり・シミ等の微細な対象物の検出に最適な撮影条件をAIが自動で導き出し、学習に適した高品質な画像データを体系的に集める撮影条件提案システムのような仕組みが考えられています。
撮影条件の最適化は一見地味な工程ですが、AI外観検査の導入プロジェクトにおいてはモデルの精度を左右する根本的な要素です。撮影環境の整備は、後工程のAIモデル開発コストと期間に大きく影響します。
製造業DXを支えるAI・IoT技術の一覧
製造業DXを支える技術は多岐にわたります。主要技術とその製造業における活用領域を整理します。
| 技術カテゴリ | 主な活用領域 | 期待される効果 |
|---|---|---|
| IoTセンサー | 設備稼働監視・環境計測・エネルギー管理 | リアルタイムデータ収集・異常の早期発見 |
| AI(機械学習・深層学習) | 外観検査・需要予測・異常検知・異音検知・品質管理 | 検査精度向上・予知保全・生産最適化 |
| デジタルツイン | 工場シミュレーション・設備設計・工程改善 | 試作コスト削減・最適化の高速化 |
| クラウド・エッジコンピューティング | データ集積・リアルタイム処理・部門間連携 | 情報共有の迅速化・ITコスト最適化 |
| ロボティクス・協働ロボット(コボット) | 組立・搬送・ピッキング・検査補助 | 人手不足補完・稼働時間拡大 |
| AR/VR | 作業者支援・遠隔保守・教育訓練 | 技術継承の加速・作業ミス低減 |
| ビッグデータ解析 | サプライチェーン最適化・製品品質分析 | 意思決定の高度化・コスト削減 |
特にAI活用については、現場で蓄積された多様な工場アラームデータを学習させることで、複数設備が連鎖的に影響し合う複雑な異常パターンを自動検知する取り組みが進んでいます。単一センサーの閾値管理では見逃してしまうような複合的な異常の前兆を早期に捉えることが、設備保全コストの削減と突発停止リスクの低減につながります。
生成AIの業務導入・社内活用をご検討の方は、AI開発会社クリスタルメソッドの無料相談をご利用ください。
DXと脱炭素(GX)・経済安全保障のつながり
2025年版ものづくり白書は、高付加価値分野で技術力を活かし、グローバル展開で海外でも稼ぐために、GX(脱炭素への転換)・DX・経済安全保障への対応を進めることを、我が国製造業の成長戦略の大きな方向性として示しています(出典:2025年版ものづくり白書 第1章第4節、2026年10月29日確認)。DXは単独のテーマではなく、この2つとも結びつきます。
| テーマ | DXとの接点 | 製造現場での取り組み例 |
|---|---|---|
| 脱炭素(GX) | 設備ごとの稼働・エネルギー使用のデータが取れて初めて、削減できる箇所を特定できる | IoTセンサーによるエネルギー管理、稼働データの見える化(前掲の技術一覧・オムロンi-BELTの「エネルギー」領域) |
| 経済安全保障・供給網のリスク | 部品や原材料の流れを追えなければ、供給の寸断や不具合に迅速に対応できない | トレーサビリティの高度化、サプライチェーン全体のデータ連携、OTセキュリティの強化 |
エネルギーや供給網のデータは、品質や設備のデータと同じ基盤に集めると再利用できます。DXの基盤づくりの段階から、これらの用途も見据えておくと後の手戻りを減らせます。
製造業DXの国内事例:トヨタ・富士通・オムロン
理念や技術を実際の事業に落とし込んだ国内製造業の事例を見ることで、DX推進の具体的なアプローチが見えてきます。
トヨタ自動車:「工場IoT」による全社情報基盤の構築
トヨタが構築した「工場IoT」は、社内の各部署を横断してつながる統合情報基盤です。セキュリティの確保とデータの有効活用を主目的として設計されました。
導入の直接的な契機となったのは、製造現場や販売店が持つ情報に対してタイムリーなフィードバックができず、製品開発の大きな障壁になっていたという社内課題です。開発部門がリアルタイムで現場の声を取り込めないことで、製品改善のサイクルが遅延していました。
工場IoTの特徴は、IT知識が不十分な社員でも使いこなせる設計にある点です。組織的な教育支援プログラムや実務で使える便利ツールをプラットフォーム上に整備し、セキュリティ対策を導入段階から組み込む「セキュリティ・バイ・デザイン」の思想を貫いています。費用対効果を徹底して追求する姿勢は、まさにトヨタ流の「カイゼン」精神のDX領域への応用といえます。
富士通:「FTCP」と仮想大部屋によるバーチャルレビュー
富士通が自社製造業務に適用した「FTCP(Fujitsu Technology and Communication Platform)」は、製品の高機能化・製造現場の人手不足・管理コスト削減・事業部間連携強化という複合的な課題を一体的に解決することを目指したデジタル基盤です。
中核機能となる「仮想大部屋」は、設計部門・製造部門・品質保証部門がバーチャル空間上でリアルタイムにデータ共有・デザインレビューを行える環境を提供します。従来は各部門が別々のタイミングで情報を確認・承認していた工程を、同一の仮想空間に集約することで、部門間のコミュニケーションロスや手戻りを大幅に削減しました。
加えて、社内に蓄積された過去データとの照合によって製造工程の前倒し実施が可能な箇所を洗い出す機能も備えています。このシステムの導入により、製品開発における手戻りの減少・品質向上・納期短縮という三つの成果を同時に達成しています。
オムロン:「i-BELT」による現場データ活用サービス
オムロンは、工程設計以降を海外拠点で行うグローバルな製造体制を持ちます。こうした企業風土から、データそのものの価値よりもデータの運用思想と現場のものづくり哲学の融合を重視するアプローチが生まれました。それを体現したのが「i-BELT」です。
i-BELTは生産管理・品質管理・設備効率・エネルギーの4領域に着目した現場データ活用サービスであり、顧客企業のトップダウンの経営判断とボトムアップの現場改善を有機的につなぐ機能を果たします。
導入は以下の3ステップで進められます。
- 現状把握と範囲設定:顧客企業が保有する技術・知見・データを棚卸しし、DX化の効果が見込める領域と優先順位を明確にする。
- データの可視化と構造化:散在していたデータのフローと処理プロセスを整理し、分析可能な形式に構造化する。
- 価値最大化のための最適化提案:顧客の既存資産(設備・システム・人材)を最大限活用しながら、改善インパクトが最も大きい箇所への集中投資を提案する。
自社のデジタル化ノウハウを製品・サービスとして外販するという点で、オムロンはDXの受け手であると同時に提供者でもあるという独自のポジションを確立しています。
製造業DXの国内事例:中小・中堅企業から大手まで(公式発表・白書より)
ここでは、企業自身の発表や国の白書に載っている取り組みだけを取り上げます。成果の数字は、発表時点のその企業の値であり、他社が同じ結果を得られる保証ではありません。
| 企業 | 取り組み | 規模感・注意点(出典) |
|---|---|---|
| 旭鉄工(愛知県) | IoTやAIスピーカーで設備の稼働状況をスマートフォンで把握できるようにし、「人がより付加価値の高い仕事に集中できる」ことを掲げて現場のカイゼンを進めた。そのノウハウをグループ会社のi Smart Technologiesが他社へ提供 | 自社で年間4億円以上の労務費を削減したと発表(2021年6月22日の発表時点の値)。出典:旭鉄工 ニュース、2026年10月29日確認 |
| ダイキン工業(大阪府) | 2017年に社内で「ダイキン情報技術大学」を設立し、空調技術に詳しいIoT・AI人材を全社員対象に育成。修了者は各事業部門に配属され、現場のDX推進の中核になっている | 2023年度からの3年間で1,800億円のデジタル投資、2026年3月期末までに社内デジタル人材を2,000人に増やす計画(2024年5月発表)。出典:ダイキン工業 ニュースリリース、2026年10月29日確認 |
| 今野製作所(2020年版ものづくり白書の事例) | 2010年頃、不景気への対策として個別受注型・高付加価値型への移行を検討する中で、個別受注への対応力不足や納期遅れが発生。図面を紙でやり取りしていた設計を3D CADを中心にデジタル化し、業務プロセス全体をフロー図にして不足する人材や改善すべき箇所を明確にした | 白書の掲載時点(2020年)の事例。出典:2020年版ものづくり白書、2026年10月29日確認 |
| 英田エンジニアリング(岡山県・2020年版ものづくり白書の事例) | 産業機械メーカーとして、IoTで顧客の設備の故障箇所やシステム不具合を早期に発見・対応する「リモートメンテナンスシステム」を整備。納品後の画面ソフトの変更要請にもオンラインで対応 | 白書の掲載時点(2020年)の事例。出典:同上 |
共通しているのは、いきなり大規模な基盤を入れるのではなく、「稼働状況の見える化」「設計の電子化」「保守のオンライン化」のように、現場の具体的な課題から始めている点です。進め方は後述の4ステップと、領域別のPoCの選び方で整理します。
製造業DXの課題5つと対策
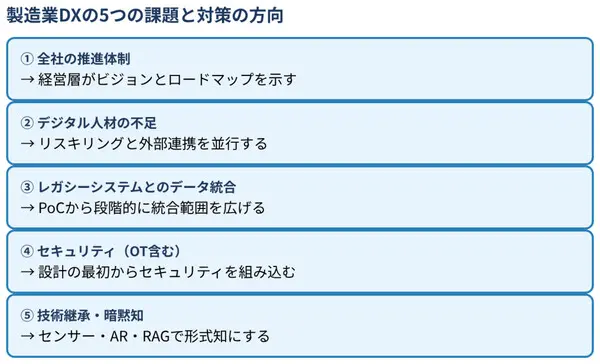
DXへの機運が高まる一方で、多くの製造企業が推進途上で壁にぶつかっています。主要な課題とその対策を整理します。
課題1:全社的なDX推進体制が整っていない
製造業DXが頓挫する最も多い原因は、部分最適にとどまり全社変革につながらないことです。特定の工場や工程だけデジタル化しても、上流の設計・調達や下流の物流・販売との連携がなければDXの本質的な効果は得られません。形だけのデジタル化(ツールを導入しただけで運用が変わらない「デジタル化ごっこ」)では、投資対効果が出ません。
解決のポイントは、経営トップがDXを経営戦略の中核に位置づけ、全社的なビジョンと推進ロードマップを明確にすることです。トヨタや富士通の事例が示すように、成功しているDXは必ず経営レベルの意思決定と現場の実行力が一体となっています。
課題2:デジタル人材の不足
IoT・AI・データ分析を扱える人材は国内全体で不足しており、製造業は特に深刻です。既存の製造技術者にデジタルスキルを習得させる「リスキリング」と、外部からのDX専門人材の採用・登用を並行して進める必要があります。また、ベンダー任せにするのではなく、外部パートナーと協働しながら自社内にノウハウを蓄積していく体制づくりが中長期的な競争力に直結します。
課題3:レガシーシステムとのデータ統合
長年稼働してきた製造実行システム(MES)・ERP・PLCなど既存システムが乱立し、データが部門ごとにサイロ化している状態は多くの製造企業に共通する課題です。新しいデジタル基盤との接続・統合には相応のコストと期間がかかり、移行リスクも伴います。スモールスタートで実証実験(PoC)を繰り返しながら段階的に統合範囲を広げるアプローチが現実的です。
課題4:セキュリティリスクへの対応
工場設備がネットワークにつながることで、サイバー攻撃の攻撃面が格段に広がります。製造ラインへの不正アクセスや操業妨害は、物理的な被害に直結するため、ITシステムとは異なる高度なセキュリティ設計が求められます。トヨタの工場IoTがセキュリティ対策を設計の最優先事項に置いたことは、この観点から示唆的です。OT(オペレーショナルテクノロジー)セキュリティの専門知見を持つパートナーとの連携が推進上の重要な要素になっています。
課題5:技術継承とノウハウのデジタル化
熟練技術者の経験・勘・技能(いわゆる「暗黙知」)をデジタル化・形式知化することは、製造業DXの中でも最も難しい課題の一つです。熟練者の動作をセンサーとカメラで記録しAIで解析する手法や、AR端末を活用した作業手順の可視化・リモート指導などが実用化されています。これらの技術を活用した技術継承の仕組みを早期に整備することが、若年労働力の減少に備える上で急務となっています。
製造業DXの人材不足:IT人材・DX人材をどう確保するか
国のDXレポートは、ユーザー企業にはITで何ができるかを理解できる人材が不足していることをDX人材不足の問題として挙げ、IT人材の不足は2015年の約17万人から2025年には約43万人まで拡大すると想定しました(出典:経済産業省 DXレポート サマリー、2026年10月29日確認)。対策として同レポートは、既存システムの維持・保守業務から人材をDX分野へ移すこと、事業部門の人材をIT人材化することなどを挙げています。
2025年版ものづくり白書の調査も、デジタル人材の配置・確保・育成を、デジタル技術の導入・定着に向けて企業が実施する事項の一つに挙げています(出典:2025年版ものづくり白書 第2章第3節、2026年10月29日確認)。製造現場では次のように分けて考えると、人材の穴が見えやすくなります。
| 役割 | 担う内容 | 確保の考え方 |
|---|---|---|
| 経営・推進責任者 | DXの目的と優先順位を決め、予算と現場の協力を引き出す | 社内の現場を知る管理職が担う。外部任せにしない |
| 現場リーダー | 設備・工程の課題を言語化し、導入後の運用を回す | 既存の改善活動の担当者を中心に育成する |
| データ・IT担当 | センサーや既存システムのデータをつなぎ、分析に使える形に整える | 社内で育成する、または外部の専門家・ベンダーと組む |
| 外部パートナー | 自社に無い技術や経験を補う | 丸投げにせず、要件と評価指標は自社で決める |
大手の例では、ダイキン工業が全社員を対象にした社内大学で育成を進めています(前掲の事例表)。人材は採用だけで埋まるものではなく、社内で育てて現場に戻す仕組みが要になります。
現場を巻き込む:反発を防ぎ、DXを定着させる進め方
DXが止まる理由として、技術より現場の抵抗がよく挙がります。DXレポートも、既存システムの刷新には業務自体の見直しが求められるため現場サイドの抵抗が大きいこと、経営トップ自らの強いコミットがなければ現場の抵抗を抑えられないことを課題として挙げています(出典:経済産業省 DXレポート サマリー、2026年10月29日確認)。現場を巻き込むうえで押さえたい点を整理します。
| 場面 | よくある反発 | 進め方の例 |
|---|---|---|
| 目的の共有 | 「仕事が増えるだけ」「人が減らされるのでは」という不安 | 経営層が目的を明言する。旭鉄工は「人がより付加価値の高い仕事に集中できるようにする」ことを掲げている(前掲の事例表) |
| 課題の洗い出し | 現場の事情が分からないまま、システムだけが決まる | 現場担当者を要件づくりの段階から参加させ、業務プロセスをフロー図にして課題を共有する(今野製作所の事例) |
| 小さく始める | 最初から全工程を変えると混乱する | 1ラインや1設備のPoCから始め、現場の「楽になった」を確認してから広げる |
| 運用の定着 | 導入しても入力や確認が続かない | 現場リーダーを運用の責任者にし、見える化したデータを日々の改善活動で使う |
DXレポートは、事業部門がオーナーシップをとらず、できたものに不満を言うことも課題に挙げています。現場が「使われる側」でなく「使い方を決める側」になるよう、初期段階から役割を持たせることが大切です。
導入コストと費用対効果(ROI)の考え方
製造業DXで最初に聞かれるのが「いくらかかり、いくら戻るのか」です。費用は案件ごとに大きく違うため、ここでは何を費用として数え、何で効果を測るかの考え方を整理します。2025年版ものづくり白書の調査でも、導入にあたって「費用対効果の検討」を行う企業が多いことが示されています。
| 区分 | 見積もりに入れる項目 | 効果を測る指標の例 |
|---|---|---|
| 初期費用 | センサー・カメラ・エッジ機器、ソフトウェア・クラウド、既存システム(MES・ERP・PLC)との接続、PoCの実施費用 | — |
| 運用費用 | 保守・ライセンス、データ管理、モデルの再学習、現場の運用担当者の工数 | — |
| 人材・教育 | 担当者のリスキリング、外部パートナーとの協働 | — |
| 効果(コスト削減) | — | 不良の流出件数、手直し・廃棄の量、検査にかかる人手、設備の停止時間 |
| 効果(売上・競争力) | — | 納期の短縮、段取り替えの時間、需要予測と実績のずれ、新しいサービスの提供 |
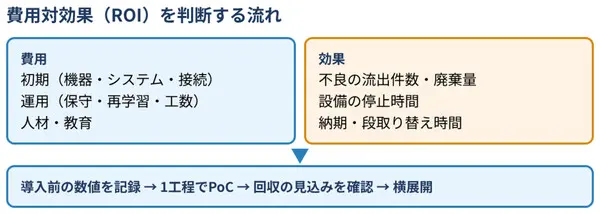
投資判断を誤りやすいのは、導入前の数値を取っていない場合です。不良率や停止時間など比較したい指標は、PoCの前から記録します。また、1工程のPoCで回収の見込みを確かめてから横展開する進め方は、投資の失敗を小さく抑えます。
製造業DXを成功させるポイント
2025年版ものづくり白書の調査は、デジタル技術の導入・定着に向けて企業が実施する事項として、次のような項目を挙げています。これらは、DXが途中で止まらないための共通の土台と読み替えられます。
- 業務の棚卸し:どの工程にどんな課題があるかを洗い出す
- 現場課題のデータによる可視化・分析:感覚でなく数値で優先順位をつける
- 費用対効果の検討と予算の確保:効果の測り方を先に決める
- ビジョン・目標の設定:経営層が方針を示し、全社の共通認識にする
- デジタル人材の配置・確保・育成:外部任せにせず社内にノウハウを残す
どれも特別な技術ではなく、進め方の基本です。一方で、規模の小さい企業ほど実施率が低い項目があることも白書は示しています。小さく始める場合でも、棚卸しと指標の設定だけは省略しないでください。
製造業DXで活用できる補助金・支援制度
DX投資には国の補助金が使えることがあります。制度は名称や枠が頻繁に変わるため、申請前に必ず公式サイトで最新の公募状況を確認してください(以下は2026年10月29日時点の公式サイトの案内です)。
| 制度 | 公式サイトでの案内 | 確認先 |
|---|---|---|
| ものづくり・商業・サービス生産性向上促進補助金(ものづくり補助金) | 公式サイトでは、この補助金の公募は終了し、新規の受付は「新事業進出・ものづくり商業サービス補助金」と案内されています | ものづくり補助金 公式サイト |
| デジタル化・AI導入補助金(旧:IT導入補助金) | 中小企業・小規模事業者向けで、通常枠・インボイス枠・セキュリティ対策推進枠などの申請枠が案内されています | デジタル化・AI導入補助金 公式サイト |
補助率・上限額・対象経費は公募回ごとに変わります。ここでは金額を記載しませんので、申請を検討する場合は公募要領を直接ご確認ください。
機密情報と技術継承:ローカルLLMとRAGの活用
製造業のDXには、他業種にはない固有の制約があります。それは図面・工程条件・不良分析といった機微な技術情報を、外部のクラウドサービスに預けにくいという点です。生成AIの業務活用が進む一方で、この情報漏えいへの懸念が現場での本格導入をためらわせる要因になっています。
こうした機密性の高いデータを社外に出さずに扱うには、ローカル環境で動作するLLM(大規模言語モデル)の運用が有効です。閉じたネットワークの中で自社の技術文書や過去のトラブル対応記録を扱えるため、セキュリティ要件の厳しい製造現場でも、情報統制を保ったまま生成AIの利点を取り込めます。本文後半で触れる「技術継承とノウハウのデジタル化」という課題に対しても、機密を守れる基盤があってこそ現実的な選択肢になります。
もう一つのポイントは、熟練者の暗黙知は「マニュアル化」よりも「対話」で引き出しやすいということです。RAG(検索拡張生成)でAIを構築し、対話形式で質問に答えさせる手法は、製造業にも応用できます。ベテランが残した作業記録や判断基準をRAGで参照可能にし、若手が「なぜこの条件なのか」を対話形式で質問できる仕組みにすれば、静的な手順書では失われがちな判断の背景や例外対応のノウハウを、無理なく次世代へ引き継げます。バーチャルヒューマン技術と組み合わせれば、熟練者を模した対話相手として教育訓練に活用する道も開けます。
製造業DXの進め方:4ステップ
DXをどこから始めればよいかわからないという声は多いです。以下は実践的な推進ステップの考え方です。
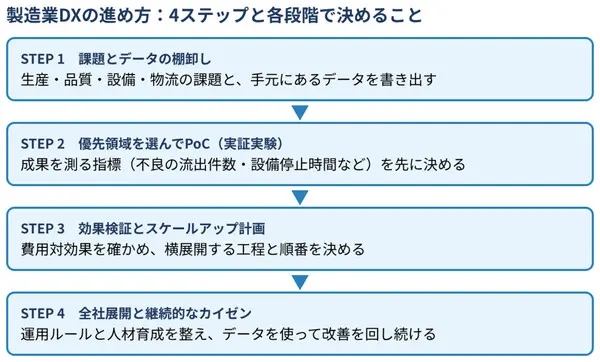
STEP 1では、生産・品質・設備・物流の各工程で「何が課題か」「どのデータが存在するか」を可視化します。STEP 2では投資対効果が見えやすい特定の工程にフォーカスし、小規模なPoC(概念実証)で技術的実現性とビジネス効果を検証します。外観検査AIや予知保全AIは比較的早期に効果が見えやすく、PoC起点として選ばれることが多い領域です。STEP 3では検証結果をもとに横展開の計画を立て、STEP 4で全社的なDX基盤として定着・継続改善していくサイクルを回します。
最初のPoCの選び方:領域別の比較
推進ステップのSTEP 2で「どの領域から始めるか」を決めるときの目安を、領域別にまとめます。どれも必要なデータが手元にあるかと成果を測る基準を先に決められるかで選びます。
| 領域 | 必要なデータ | PoCで確かめること | 向いている状況 |
|---|---|---|---|
| AI外観検査 | 良品・不良品の画像(撮影条件をそろえたもの) | 不良の見逃しと過検出の割合 | 目視検査の人手不足、検査員による判定のばらつきがある |
| 異常検知・予知保全 | 設備の振動・電流・音などの時系列データ | 正常状態からの逸脱を事前に捉えられるか | 突発停止が生産に直結する設備がある |
| 需要予測・生産計画 | 受注・販売実績、在庫、季節変動のデータ | 計画と実績のずれが小さくなるか | 在庫過多や欠品が繰り返し起きている |
| トレーサビリティ | 原材料から出荷までの工程記録 | 不具合時に原因と範囲を特定できるか | 食品・医薬品・自動車部品など規制対応が必要 |
| 技能継承(RAG・AR) | 作業記録、判断基準、トラブル対応記録 | 若手が必要な情報に到達できるか | 熟練者の退職が近く、暗黙知が文書化されていない |
成果の判断基準は、不良の流出件数、設備の停止時間、段取り替えの所要時間、計画と実績のずれなど、導入前から記録している指標を使います。導入後に基準を作ると、改善したかどうかを判断できません。各領域の詳しい進め方は、関連記事(設備保全のAI活用、製造業の不良分析、AIによる需要予測、製造業のAI活用)をご覧ください。
よくある質問
Q. 製造業DXとは何ですか?
A. 製造業DXとは、デジタル技術とデータを使って、工場の生産現場だけでなく設計・調達・品質管理・物流・販売までを変え、競争力そのものを高める取り組みです。機械を自動化する、紙を電子化するだけでは「DX」とは呼びません。
Q. 製造業DXとIT化は何が違いますか?
A. IT化は業務の一部をツールに置き換えることで、目的は効率化です。DXはデータを使って業務の進め方・組織・ビジネスモデルまで変えることで、目的は競争優位の確立です。IT化はDXの土台になりますが、IT化だけで終わるとDXにはなりません。
Q. 製造業DXは何から始めればよいですか?
A. まず生産・品質・設備・物流のどこに課題があり、どのデータが存在するかを棚卸しします。そのうえで、効果が見えやすい外観検査や予知保全など1つの工程を選び、小さなPoC(実証実験)で確かめてから横展開する進め方が現実的です。
Q. 中小の製造業でもDXはできますか?
A. できます。全社一斉ではなく、特定の工程・設備に絞って始め、成果の判断基準(不良の流出、設備停止時間など)を先に決めておけば、小さな規模でも進められます。ベンダー任せにせず、社内にノウハウを残す体制を並行して作ることが重要です。
Q. 製造業DXで失敗しやすいのはどんな場合ですか?
A. ツールを入れただけで運用が変わらない場合や、一部の工場・工程だけが先行して全社につながらない場合です。経営層が方針を示し、現場の実行と一体で進めることが分かれ目になります。
Q. 製造業DXではAIをどこに使いますか?
A. 外観検査、設備の異常・異音検知と予知保全、需要予測と生産計画の最適化、トレーサビリティ、熟練者のノウハウ継承などが代表的です。各領域の詳細は関連記事で解説しています。
Q. 「2025年の崖」とは何ですか?
A. 経済産業省のDXレポート(2018年)が示した警告で、複雑化・ブラックボックス化した既存システムの問題を克服できない場合、2025年以降に最大で年間12兆円(当時の約3倍)の経済損失が生じる可能性があるというものです。これは将来の可能性を示した予測で、実際に生じた損失額ではありません。
まとめ
製造業DXは、デジタルツインによる工場の仮想化、AI外観検査・異常検知・異音検知による品質・保全の高度化、AI生産管理による需要予測と最適化、そして全社的なデータ基盤の整備を通じて、製造業が抱える人手不足・国際競争力低下・技術継承難という根本課題に正面から向き合う変革です。
トヨタの工場IoT・富士通のFTCP・オムロンのi-BELTに共通するのは、経営レベルのビジョンと現場レベルの実装が一体となって推進されているという点です。一部門の局所的な取り組みにとどまらず、全社的な総意として変革を進めることが成否を分けます。
技術的なハードルは着実に下がっており、スモールスタートでPoCを重ねながら段階的に展開するアプローチは多くの規模の企業にとって現実的な選択肢になっています。製造業のDX推進にAI・IoT活用を検討している方は、ぜひ専門家への相談から第一歩を踏み出してください。
製造業向けのAI・IoT・DX推進についてお困りのことがあれば、お気軽にお問い合わせください。
お問い合わせはこちら
株式会社千代田交易の運営サイト『CHIYODA NOTE』の解説記事「アルミ表面処理の種類と選び方|失敗しない加工法の基礎と実践」に、こちらの記事が紹介されました。
記事詳細は[こちら]
生成AIの業務活用をご検討の方へ
クリスタルメソッドは、ChatGPT・Gemini・Claudeをはじめとする生成AIの業務導入から、自社データを活かすRAG構築・AIアバター開発までを一貫して支援しています。「どのAIを選ぶべきか」「自社業務でどう活かせるか」といったご相談を承っています。
- 無料相談・お問い合わせ:ご相談はこちら
Read next
あわせて読みたい
-
製造業の事務系業務を支えるAI活用「RPA」とは?
製造業の現場では、生産ラインの自動化が先行してきた一方で、受発注処理・在庫管理・品質記録・請求書対応といった事務系業務の非効率が長年の課題として残り続けてきまし...
-
業界別DXの事例と推進ポイント|主要業種をまとめて解説
DX(デジタルトランスフォーメーション)は、特定の業種だけでなく、製造・小売・金融・官公庁など社会のあらゆる分野で加速しています。しかし業界ごとに抱える課題や優...
-
DX推進が失敗する原因|6つの失敗パターンと回避チェックリスト
DX(デジタルトランスフォーメーション)の推進に取り組む企業が増える一方で、「着手したが成果が出ない」「現場の抵抗に遭って止まってしまった」「ツールを導入したが...